 0


اخبار صنایع

ارسال کردن
ارسال بازخورد
بلبرینگ ها چگونه ساخته می شوند؟ فرآیند کامل ساخت، گام به گام
2026-09-21
بلبرینگ در مرحله سنگ زنی به بلبرینگ تبدیل می شود نه قبل از آن. آهنگری، تراشکاری و عملیات حرارتی اشکال فولادی سخت شده را آماده می کند. آسیاب کردن و لپ زدن، سپس میکرونها را تنظیم میکنند که تصمیم میگیرند بلبرینگ چقدر بیصدا بچرخد، چه مقدار بار حمل میکند و چه مدت طول میکشد. این سفارش برای هر کسی که یاتاقان میخرد اهمیت دارد، زیرا توضیح میدهد که قیمت کجاست، چرا دو قیمت برای یک اندازه میتوانند بسیار متفاوت باشند، و چرا مشکلات کیفیت معمولاً به چند مرحله خاص و قابل بررسی بازمیگردد.
یک یاتاقان خراب 608 را از موتور فن یا چرخ اسکیت برد باز کنید و آناتومی آن تقریباً ناامیدکننده است: یک حلقه داخلی، یک حلقه بیرونی، یک ردیف توپ سخت شده، یک قفس که از تماس آن توپ ها جلوگیری می کند و یک لایه چربی. سوال تولید این است که چگونه آن پنج چیز اساسی با دقت کافی ساخته می شوند تا با ده ها هزار دور در دقیقه کار کنند. پاسخ دو خط تولید موازی است - یکی برای حلقه ها، یکی برای توپ ها - که فقط در مونتاژ نهایی به هم می رسند.
این راهنما فرآیند کاملی را دنبال می کند که کارخانه بلبرینگ شیار عمیق در واقع آن را اجرا می کند: انتخاب مواد خام، آهنگری، تراشکاری، عملیات حرارتی، ساخت توپ، سنگ زنی، تکمیل فوق العاده، مونتاژ و آزمایش دسته ای. همچنین یاتاقان های روکش دار، کنترل کیفیت، بررسی های مهم قبل از سفارش و سوالاتی که خریداران اغلب مطرح می کنند را پوشش می دهد. شرح تولید تحت یک سیستم کیفیت ISO 9001:2015 در یک کارخانه با تولید سالانه 30 میلیون مجموعه را منعکس می کند.
30 میلیون بلبرینگ تولید شده در سال
ISO 9001:2015 سیستم مدیریت کیفیت گواهی شده
OEM و ODM اندازه های سفارشی، پوشش ها و بسته بندی
ده ها بازارهای صادراتی در اروپا، آمریکا، آسیای جنوب شرقی و آفریقا
بلبرینگ از چه ساخته شده است: اجزا و مواد اولیه
یک بلبرینگ شیار عمیق شامل چهار جزء جامد و یک ماده مصرفی است و هر یک مسیر تولید کاملا متفاوتی را دنبال می کند. این تقسیم کلید درک تفاوتهای کیفی بین تامینکنندگان است: هر جزء حالتهای خرابی خاص خود را دارد و یک مرحله ضعیف - حرارت فولادی کثیف، یک توپ نرم، یک مسیر ناهموار - برای پایین کشیدن کل مجموعه کافی است.
چهار جزء و یک مورد مصرفی
حلقه های داخلی و خارجی بار را از طریق دو مسیر زمینی حمل کنید. آهنگری، چرخاندن، سخت شده، سپس آسیاب شده تا سطح میکرون تحمل.
توپ ها عناصر نورد. سرد از سیم فولادی، عملیات حرارتی، سپس آسیاب شده و در گوی های دقیق قرار می گیرد.
قفس توپ ها را در فاصله یکنواخت نگه می دارد تا هرگز به یکدیگر برخورد نکنند. فولاد مهر شده، نایلون یا برنج.
سپر و مهر و موم سپر فلزی ZZ گرد و غبار درشت را بدون تماس مسدود می کند. مهر و موم لاستیکی 2RS حلقه داخلی را لمس می کند و آب و گرد و غبار ریز را مسدود می کند.
گریس تقریباً یک چهارم تا یک سوم فضای آزاد داخلی را پر می کند و به شدت بر نویز، دما و محدودیت سرعت تأثیر می گذارد.
مسیر بار از طریق این قطعات نیاز به دقت را توضیح می دهد. هر واحد نیرویی که از شفت به محفظه عبور می کند از دو مسیر عبور می کند، مجموعه ای از توپ ها و یک لایه روان کننده که برحسب میکرون اندازه گیری می شود. اگر مسیر مسابقه ناهموار باشد یا یک توپ از گرد خارج شده باشد، استرس تماس روی نقاط مرتفع میکروسکوپی متمرکز می شود و آن نقاط به اولین نقاط خستگی تبدیل می شوند. به همین دلیل است که تولید بلبرینگ کمتر در مورد شکل دادن به فولاد است و بیشتر در مورد حذف آخرین آثار خطا است.
انتخاب مواد خام
بیشتر بلبرینگهای شیار عمیق در جهان از فولاد کروم شروع میشوند - یک درجه کروم با کربن بالا که تحت چندین نام ملی حرکت میکند: AISI 52100 در ایالات متحده، 100Cr6 در آلمان، SUJ2 در ژاپن و GCr15 در چین. شیمی عمداً ساده است، تقریباً 1٪ کربن و 1.5٪ کروم، زیرا ارزش آن در آلیاژهای عجیب و غریب نیست، بلکه در تمیزی است. اجزای سخت غیرفلزی در فولاد کثیف به عنوان نقاط تمرکز تنش عمل می کنند و در سرویس به صورت نویز و ریزش زود هنگام خستگی ظاهر می شوند. به همین دلیل است که یک کارخانه جدی به جای اعتماد به گواهی آسیاب، هر مقدار گرمای ورودی را با تجزیه و تحلیل طیفی تأیید می کند.
نمرات ضد زنگ به محیط های خورنده خدمت می کنند و به دو گزینه بسیار متفاوت تقسیم می شوند. AISI 440C یک فولاد ضد زنگ مارتنزیتی است که مانند فولاد کروم سخت می شود، در حالی که در برابر زنگ زدگی مقاومت می کند، 56-60 HRC را نگه می دارد، که آن را به یک انتخاب استاندارد برای تجهیزات مواد غذایی، مناطق شستشو و محصولات مرطوب در فضای باز تبدیل می کند. AISI 304 به هیچ وجه با عملیات حرارتی سخت نمی شود - نرم می ماند، تقریباً زیر 200 HB - بنابراین یاتاقان 304 ظرفیت بار را با حداکثر مقاومت در برابر خوردگی معاوضه می کند. فولاد کربنی در انتهای دیگر ترازو قرار دارد: هزینه محصولات سبک مانند اسباب بازی ها و کاستورهای کم سرعت را کاهش می دهد، اما از نظر سختی یا عمر خستگی نمی تواند با فولاد کروم مطابقت داشته باشد.
| مواد | صفات کلیدی | سختی معمولی | استفاده های رایج |
|---|---|---|---|
| فولاد کروم (AISI 52100 / GCr15) | کربن بالا به علاوه حدود 1.5٪ کروم؛ عمر خستگی نورد عالی | 60-64 HRC پس از عملیات حرارتی | موتور، لوازم خانگی، ابزار برقی، پمپ، قطعات خودرو |
| فولاد کربن | هزینه کمتر، دقت کمتر و عمر خستگی کوتاه تر | زیر فولاد کروم سخت شده | اسباب بازی، کاستور، سخت افزار سبک |
| ضد زنگ AISI 304 | آستنیتی؛ نمی توان از طریق سخت شدن. حداکثر مقاومت در برابر خوردگی | زیر حدود 200 HB (نرم) | تجهیزات مواد غذایی، مناطق مرطوب و شستشو با بارهای متوسط |
| ضد زنگ AISI 440C | مارتنزیتی؛ ضد زنگ سخت شدنی با مقاومت در برابر خوردگی قوی | 56-60 HRC پس از عملیات حرارتی | محصولات غذایی و فضای باز که به ظرفیت بار واقعی نیاز دارند |
از میله فولادی تا بلبرینگ نهایی: خط تولید در یک نگاه
تولید حلقه و تولید توپ به صورت دو خط موازی اجرا می شود که فقط در مونتاژ همگرا می شوند. در خط حلقه دنباله آهنگری، بازپخت، تراشکاری، عملیات حرارتی و سنگ زنی است. در خط توپ سرد، چشمک زن، عملیات حرارتی، آسیاب و لپینگ است. نمای کلی زیر به ترتیبی است که در کف مغازه یک کارخانه بلبرینگ شیار عمیق استفاده می شود.
مرحله 1 بازرسی ورودی فولاد تجزیه و تحلیل طیفی و سختی هر مقدار گرما را قبل از ورود به تولید بررسی می کند.
مرحله 2 جعل جاهای خالی شکل دهی سرد یا گرم شکل نزدیک به توری هر دو حلقه را تنظیم می کند و باعث صرفه جویی در مواد می شود.
مرحله 3 بازپخت و چرخاندن ماشینکاری حلقه های نرم به هندسه نزدیک به نهایی در حالی که کمک هزینه سنگ زنی باقی می ماند.
مرحله 4 عملیات حرارتی خاموش کنید و تا 60-64 HRC با اعوجاج نگه داشته شده در مقدار مجاز آسیاب کنید.
مرحله 5 سنگ زنی و فوق فینیشینگ چهرهها، سوراخها، قطر بیرونی و مسیرهای عبوری به تلورانس میکرونی رسیدهاند.
مرحله 6 ضربه زدن و ضربه زدن به توپ سیم به صورت خالی های فلش زده می شود، سپس کره های روی هم به گروه های اندازه مرتب می شوند.
مرحله 7 مونتاژ و روانکاری قطعات همسان، پرچ قفس، پرکننده گریس، سپرها یا مهر و موم های فشرده شده به داخل.
مرحله 8 تست نهایی و بسته بندی درجه بندی ارتعاش، نمونه برداری ابعاد، روغن ضد زنگ و جعبه های مهر و موم شده.
قابلیت ردیابی در هر مرحله انجام می شود. هر بیلت شماره حرارت خود را حفظ می کند، هر دسته عملکرد کوره خود را ثبت می کند، و هر لیست بسته بندی به دسته تولید اشاره می کند، بنابراین یک بلبرینگ تمام شده را می توان به گواهی فولاد آن ردیابی کرد. تحت سیستم ISO 9001:2015، این کار کاغذی اختیاری نیست: وقتی مشتری ماهها بعد نویز را گزارش میکند، قابلیت ردیابی تعیین میکند که آیا علت در یک قطعه فولادی، یک عملیات حرارتی یا یک تنظیم مونتاژ قرار دارد - و این تمایز تعیین میکند که آیا پاسخ مناسب مرتبسازی، دوباره کاری یا اصلاح فرآیند است.
چگونه توپ ها کاملا گرد ساخته می شوند
توپ های بلبرینگ هرگز به صورت کروی بریده نمی شوند. آنها نزدیک به گرد زده می شوند، سپس در برابر یکدیگر تحت مواد ساینده غلت می شوند تا زمانی که هر سطح به طور متوسط از بین برود - یک فرآیند خود اصلاحی که سیم فولادی سخت را به توپ هایی در کسری از میکرون تبدیل می کند. از آنجایی که قطعات فولادی سخت شده هستند، ابزارهای برش فورا فرسوده می شوند. شکل دهی ساینده تنها راه عملی است.
- عنوان سرد: سیم فولادی تقریباً به قطر توپ تمام شده وارد یک هدر می شود، جایی که قالب ها به سیم برخورد می کنند و یک توپ ناهموار را تشکیل می دهند که کمی بزرگتر است و یک درز فلاش در اطراف استوا باقی می گذارد.
- چشمک زن: توپهای ناهموار بین دو صفحه شیاردار میغلطند که درز فلاش را از بین میبرند و شروع به درست کردن شکل میکنند.
- عملیات حرارتی: همان منطق خاموش کردن و اعتدال که برای حلقه ها استفاده می شود، توپ ها را در مقیاس سختی Rockwell C در دهه 60 پایین تا اواسط قرار می دهد.
- سنگ زنی سخت: توپ ها بین صفحات چدنی بریده شده با شیارهای مارپیچ زیر دوغاب ساینده حرکت می کنند. شیارها چرخش تصادفی را اعمال می کنند، بنابراین هر نقطه روی سطح برای مدت زمان مشابهی با ماده ساینده برخورد می کند.
- دور زدن: یک ساینده ظریف تر و فشار سبک تر در یک چرخه طولانی تر درجه نهایی و سطح را تعیین می کند.
- شستشو، بازرسی و درجه بندی: توپ ها تمیز می شوند، برای نقص سطح بررسی می شوند، و برای مونتاژ به گروه های اندازه های ظریف طبقه بندی می شوند.
دلیل کارکرد این فرآیند هندسه است: یک توپ هیچ محور ثابتی ندارد. آزادانه در شیارها میچرخد و هر نقطه از سطح خود را به مواد ساینده نشان میدهد، بنابراین یک نقطه مرتفع همیشه چیزی است که باید فرسوده شود. توپی که بیرون میآید بعد ضربه میخورد. این فرآیند خطاهای خود را حذف می کند. این همان چیزی است که تولید انبوه گوی ها را با دقت بیشتری تقریباً از هر قطعه ماشینکاری شده دیگری ممکن می سازد.
سیستم درجه بندی اعداد را روی گرد بودن قرار می دهد. در قرارداد استاندارد درجه بندی توپ، عدد درجه حداکثر انحراف مجاز از یک کره کامل در میکرو اینچ است، بنابراین گرید 100 حدود 2.5 میکرون، درجه 25 0.64، درجه 10 0.25 و درجه 5 فقط 0.13 اجازه می دهد. بیشتر یاتاقان های شیار عمیق تجاری بر روی توپ های درجه 100 کار می کنند. موتورهای لوازم خانگی بی صدا و دوک های دقیق درجه 10 یا بهتر را توجیه می کنند. هر پله پایین تر از مقیاس درجه، زمان دور زدن و هزینه بازرسی را اضافه می کند، که باعث می شود درجه توپ یکی از محرک های کم هزینه در هر قیمت بلبرینگ باشد.
گرد بودن به تنهایی هنوز کافی نیست - توپ ها نیز باید با حلقه های خود مطابقت داشته باشند. از آنجایی که هیچ فرآیند آسیاب کاملاً قابل تکرار نیست، توپهای تمام شده در گروههای اندازهگیری شده در کسری از میکرون طبقهبندی میشوند و حلقههای آسیاب شده در همان دسته با گروهی که فاصله داخلی طراحی شده را بازیابی میکند جفت میشوند. این مونتاژ انتخابی یک روش استاندارد در سراسر صنعت است، و دلیل دیگری است که کارخانهها همه چیز را دو بار اندازهگیری میکنند: یک بار برای مرتبسازی و یک بار برای اثبات.
عملیات حرارتی: سختی باربری از کجا می آید
سنگ زنی فولاد را شکل می دهد، اما عملیات حرارتی تعیین می کند که آیا این فولاد زنده بماند یا خیر. یک راهروی کاملاً زمینی و بدون سختی مناسب در عرض چند روز تحت بار فرو میرود و پوسته پوسته میشود، بنابراین کوره - نه ماشین سنگزنی - جایی است که یک تکه فولاد شکل در واقع به ماده یاتاقان تبدیل میشود.
برای فولاد کروم، حلقه ها و توپ ها تا حدود 840 درجه سانتیگراد گرم می شوند تا زمانی که ساختار به آستنیت تبدیل شود، آنقدر سریع در روغن فرو می روند تا در مارتنزیت سخت محبوس شود، سپس در دمای 160 درجه سانتیگراد برای از بین بردن تنش داخلی گرم می شوند. نتیجه 60-64 HRC است: به اندازه کافی سخت برای مقاومت در برابر خستگی تماس غلتشی، به اندازه کافی سخت است که در اثر شوک ترک نخورد. از مزاج بگذرید و قطعات شکننده می مانند. مزاج بیش از حد و سختی همراه با طول عمر کاهش می یابد.
کنترل در این مرحله روی یک قطعه تمام شده نامرئی است و تقلبی گران است. یکنواختی دمای کوره، وضعیت روغن خاموش کردن و زمان خیساندن تعیین می کند که آیا کل دسته در مشخصات فرود می آیند یا نرم می شوند. اعوجاج نیز نیاز به مدیریت دارد: حلقههای عملیات حرارتی کمی تاب میخورند، و فرآیند باید آن تار را در داخل مقدار مجاز آسیاب نگه دارد، در غیر این صورت خط آسیاب خطای کوره را در چرخههای اضافی پرداخت میکند. نمرات دقیق یک مرحله دیگر اضافه می کند - یک درمان سرد عمیق که آستنیت باقی مانده را تغییر می دهد و ابعاد را در طول سالها خدمات تثبیت می کند.
اهداف سختی پس از عملیات حرارتی: فولاد کروم (AISI 52100 / GCr15) به 60-64 HRC می رسد. ضد زنگ AISI 440C به 56-60 HRC می رسد. ضد زنگ AISI 304 از طریق سخت شدن قابل سخت شدن نیست و زیر حدود 200 HB باقی می ماند.
این همان جایی است که شکاف ضد زنگ فیزیکی می شود. قطعات 440C از همان کوره ها عبور می کنند و با سختی قابل استفاده بیرون می آیند در حالی که حلقه های 304 اصلا نمی توانند سخت شوند. این واقعیت متالورژیکی واحد توضیح میدهد که چرا یاتاقانهای 304 برای کاربردهای مرطوب و سنگین با بارهای خوردگی مناسب هستند و چرا 440C پاسخی است زمانی که یک برنامه به مقاومت خوردگی و ظرفیت بار واقعی نیاز دارد.
کلاس های سنگ زنی، سوپرفینیشینگ و تحمل
هر حلقه به خط سنگ زنی عمداً بزرگ می شود. آسیاب کردن آن کمک هزینه را حذف میکند و در عین حال، تحملهایی را که خریدار واقعاً برای آن پرداخت میکند، تعریف میکند، که آن را به تاثیرگذارترین مرحله در کل زنجیره تولید تبدیل میکند.
دنباله ثابت است: ابتدا چهره ها را آسیاب کنید تا صفحه مرجع ایجاد شود، سپس قطر بیرونی و سوراخ، سپس مسیر مسابقه. مایع خنککننده دائماً کار میکند، زیرا یک چرخ بهطور لحظهای خشک میتواند سطح را بسوزاند و ترکهای ریز ایجاد کند که تا زمانی که زود از کار بیفتد، در داخل یک قطعه ظاهراً خوب پنهان میشوند. پس از سنگ زنی در راه آهن، یک پاس سوپرفینیشینگ با سنگ های ریز، زبری سطح را به زیر 0.1 میکرون رادیوم کاهش می دهد - روکشی که شبیه یک آینه است و مهمتر از آن، اجازه می دهد فیلم روان کننده شکل بگیرد و بار را به درستی حمل کند. پرش یا کوتاه کردن سوپر فینیش یکی از راههای کلاسیک برای کاهش نامرئی هزینه است و همیشه بعداً به صورت نویز و عمر کوتاهتر ظاهر میشود.
| کلاس ISO | معادل ABEC | چیزی که سفت می کند | برنامه های کاربردی معمولی |
|---|---|---|---|
| P0 | ABEC 1 | تحمل ابعاد استاندارد | موتورهای جنرال، لوازم خانگی، ابزار برقی، پمپ ها |
| P6 | ABEC 3 | تحمل خروجی و عرض تنگ تر | موتورهای بهتر، ابزار الکتریکی، گیربکس |
| P5 | ABEC 5 | کنترل خروجی سطح میکرو | دوک های ماشین ابزار، ابزار دقیق |
| P4 | ABEC 7 | هندسه بسیار محکم برای سرعت بالا | دوک های پرسرعت، هوافضا، هندپیس های دندانپزشکی |
انتخاب یک کلاس یک تصمیم هزینه است، نه یک نماد وضعیت. موتور دستگاه، پمپ آب یا ابزار برقی معمولاً به درستی روی P0 کار می کند (ABEC 1). پرداخت برای P5 تحمل خرید که برنامه هرگز استفاده نمی کند. دوک های ماشین ابزار، موتورهای پرسرعت و ابزارهای اندازه گیری مواردی هستند که P5 و P4 واقعاً قیمت خود را به دست می آورند. وقتی دو مظنه برای یک اندازه به شدت متفاوت هستند، کلاس تحمل یکی از اولین مواردی است که به صورت کتبی تأیید می شود - درست پشت مشخصات فولادی.
قفس، مهر و موم، روانکاری و مونتاژ نهایی
مونتاژ از نظر زمان کوتاه و از نظر عواقب طولانی است. دو خط تولید موازی به هم نزدیک میشوند و کمهزینهترین بخشهای بلبرینگ - قفس، گریس و مهر و مومها - در نهایت رفتار واقعی آن را تعیین میکنند.
قفس های فولادی مهر و موم پیش فرض در یاتاقان های شیار عمیق کوچک هستند: ارزان، سفت و سخت و از دو نیمه به هم متصل شده اند. قفسهای نایلونی ساکتتر عمل میکنند و نمیتوانند زنگ بزنند، به همین دلیل است که بر یاتاقانهای دستگاههای کمصدا تسلط دارند و سقف دما در حدود 120 درجه سانتیگراد است. برنج در یاتاقان های بزرگتر یا خاص که در آن استحکام و مقاومت حرارتی با هم مهم هستند ظاهر می شود.
حلقه ها و توپ ها در گروه های همسان به هم می رسند. گروه اندازه توپ در برابر مسیرهای اندازهگیری شده انتخاب میشود، بنابراین بلبرینگ مونتاژ شده در فضای داخلی طراحیشدهاش قرار میگیرد - حرکت آزاد کوچک بین حلقهها که با نصب یاتاقان و گرم شدن منقبض میشود. ترخیص استاندارد (C0) برای اکثر برنامه ها مناسب است. هنگامی که حلقه داخلی داغ می شود یا محکم روی شفت قرار می گیرد، فاصله C3 بزرگتر مشخص می شود. گلولهها در شکاف بین حلقههای جابجا شده قرار میگیرند، به طور مساوی با یکدیگر فاصله میگیرند و قبل از اینکه یاتاقان مونتاژ شده شستشوی نهایی خود را انجام دهد، جیبهای قفس در اطراف آنها میپیچند یا میپیچند - زیرا باقیمانده سنگزنی که در داخل آن باقی میماند، منبع صدایی است که هیچ مهر و موم نمیتواند آن را پاک کند.
گریس تقریباً یک چهارم تا یک سوم فضای آزاد داخلی را پر می کند. خیلی کم است و یاتاقان با سرعت به سمت تماس فلزی حرکت می کند. بیش از حد و صدا زدن دما و صدا را افزایش می دهد. برای خریداران، مشخصات گریس ارزش تایید صریح را دارد، زیرا محدودیت سرعت، رفتار دمای پایین و عمر بدون تعمیر و نگهداری محصول نهایی را تعیین می کند.
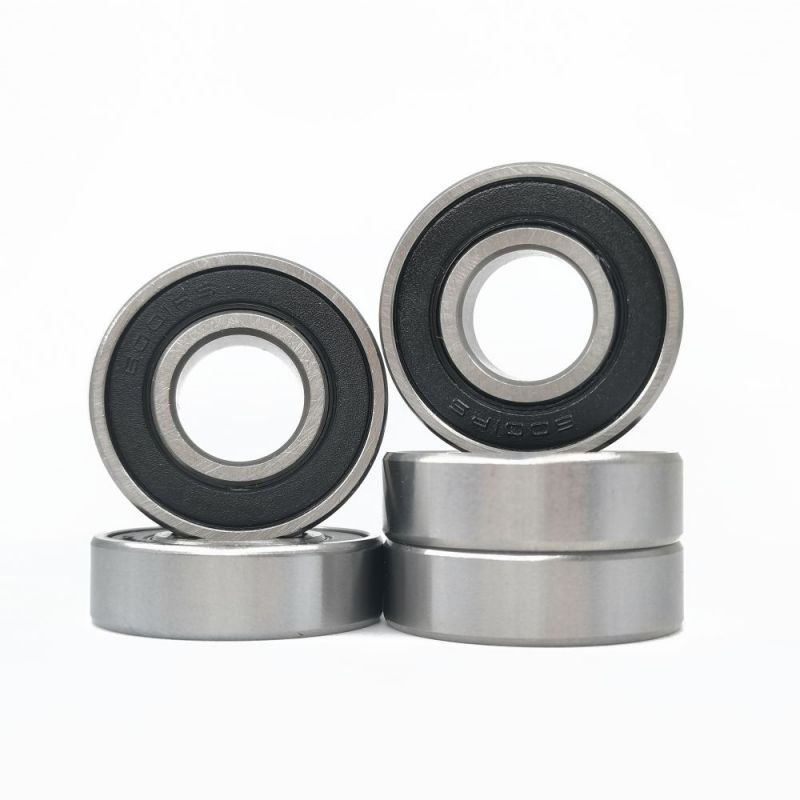
ZZ به معنای دو سپر فلزی است: بدون تماس، حداقل کشش، موثر در برابر گرد و غبار درشت، متوسط در برابر آب. 2RS به معنای دو مهر و موم لاستیکی، معمولاً NBR، در تماس سبک با حلقه داخلی است: در برابر گرد و غبار و رطوبت بسیار بهتر، گشتاور کمی بالاتر و سقف دمای عملی در حدود 110 درجه سانتیگراد. انتخاب مناسب محیطی است - شرایط خشک، سریع و تمیز به سمت ZZ متمایل است. تجهیزات مرطوب، گرد و غباری یا شسته شده به سمت 2RS متمایل می شوند.
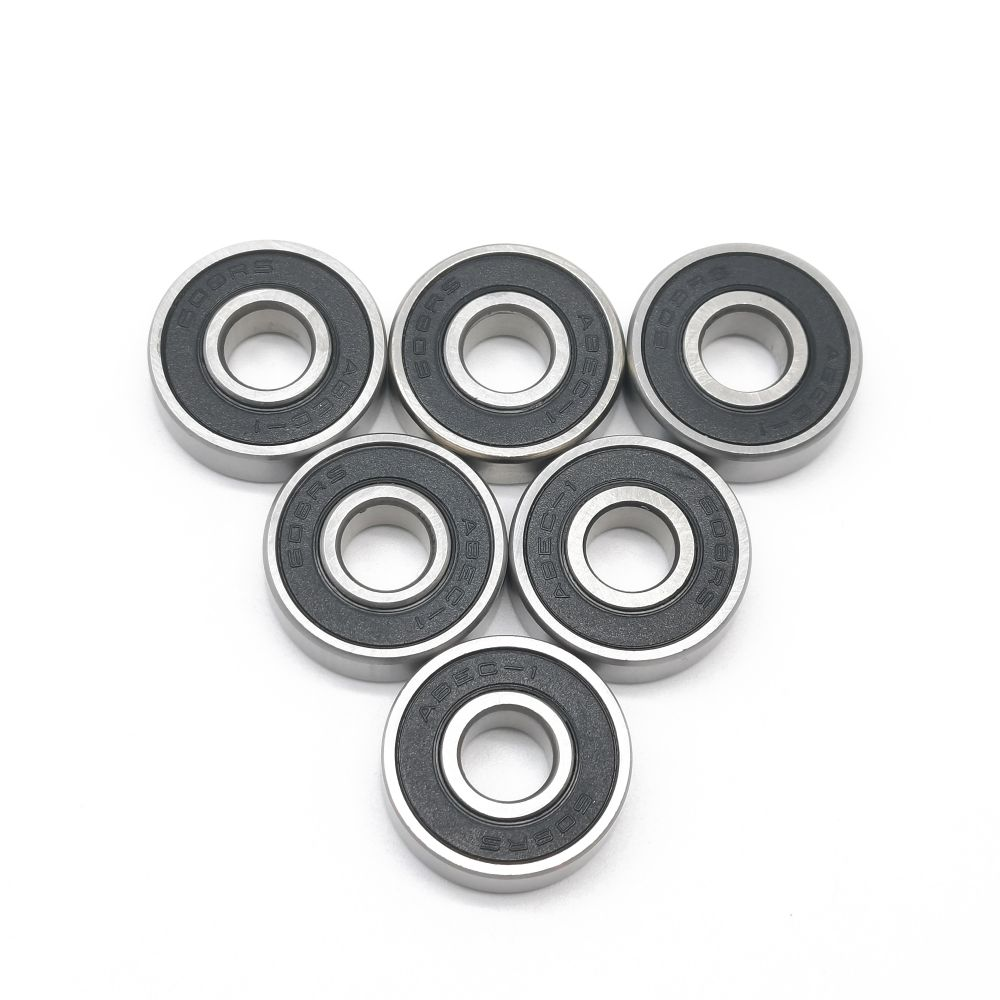
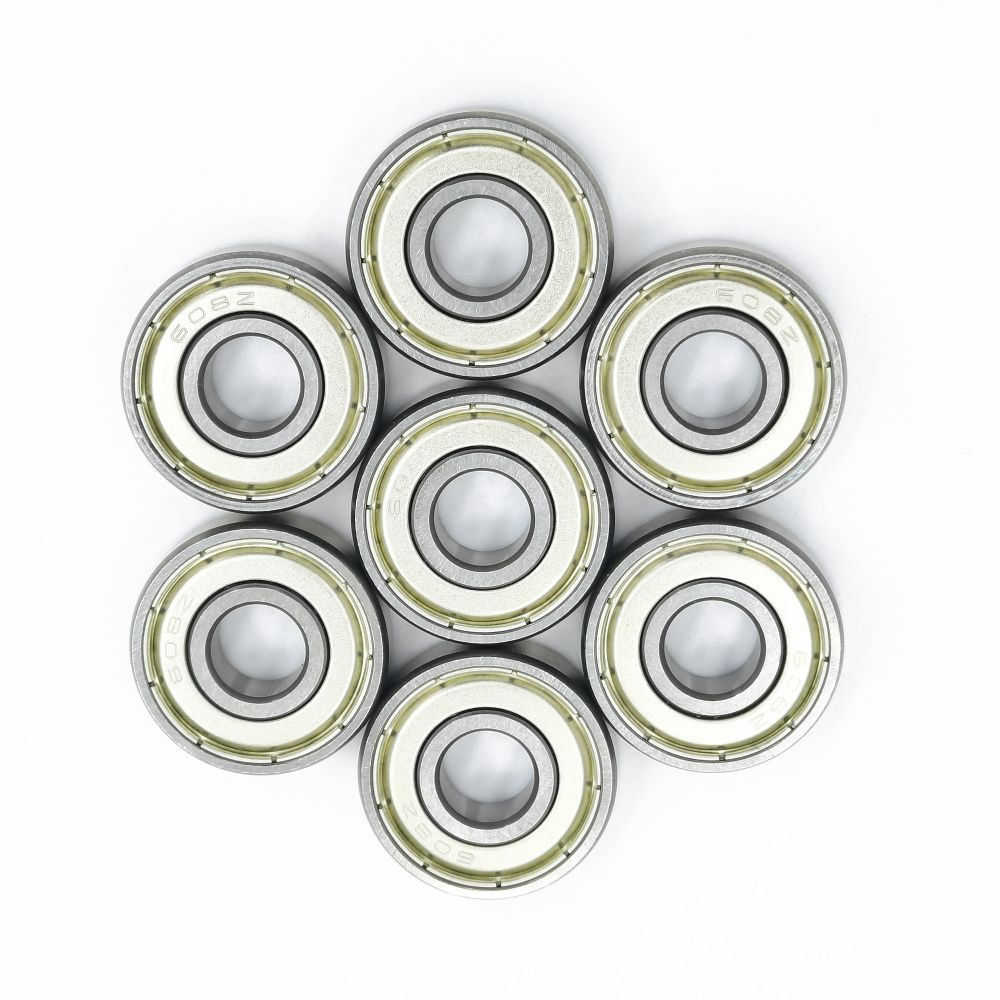
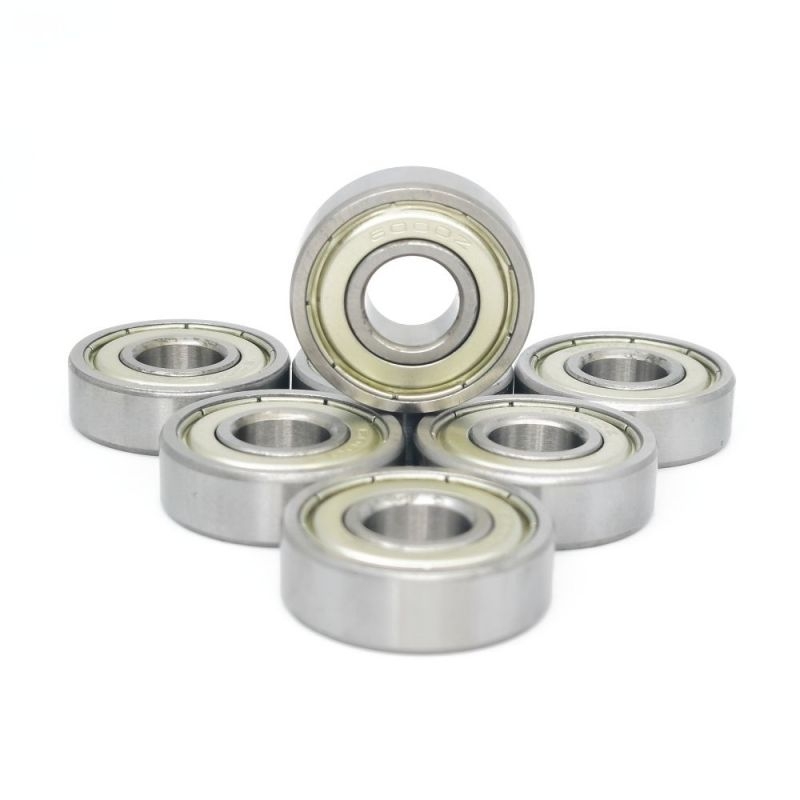
نتیجه کلاسیک این روند بلبرینگ شیار عمیق دوگانه آهنی 608ZZ بلبرینگ فولادی کروم 8 × 22 × 7 میلی متر با سپرهای فلزی دوتایی - رایج ترین اندازه کوچک در موتورها، ابزارها و سخت افزارها. مشخصات محصول را مشاهده کنیدقبل از بسته بندی، نمرات کم سر و صدای 100٪ تست ارتعاش را پشت سر می گذارند در حالی که نمرات استاندارد با نمونه برداری بررسی می شوند. هر یاتاقان یک فیلم روغن ضد زنگ و یک بسته مهر و موم شده دریافت می کند. حفظ و نگهداری بخشی از تولید است، نه یک فکر بعدی: یک یاتاقان از نظر ابعادی کامل که قبل از نصب در انباری مرطوب زنگ میزند، همچنان به عنوان یک تحویل معیوب محسوب میشود.
بلبرینگ های روکش شده از پلاستیک و پلی اورتان: دومین فرآیند قالب گیری
برخی از یاتاقانها طوری طراحی شدهاند که بیصدا و سازگار با سطح باشند تا حداکثر سخت، و این امر با فرآیند قالبگیری دوم که حلقه بیرونی را در پلاستیک یا پلیاورتان میپیچد، به دست میآید.
بلبرینگ پایه - معمولاً در اندازه های سری 608، 626 یا 6000 - شسته شده و در یک هسته قالب سوار می شود. پلاستیک مذاب یا پلی یورتان ترموپلاستیک به اطراف حلقه بیرونی تزریق می شود، همانطور که سرد می شود به آن می چسبد، و با نمایه کاری که در همان مرحله شکل می گیرد بیرون می آید: یک آج صاف برای غلتک ها، یک شیار V-یا شیار U-برای مسیرهای کشویی، در رنگ هایی مانند سفید، سیاه، نارنجی و سبز که مشتریان از آن استفاده می کنند تا محصولات خود را ثابت نگه دارند.
پوشش رفتار کل چرخ را تغییر می دهد. لایههای پلاستیکی و PU صدای فلزی را که فولاد سخت به قاب مبلمان، درهای کشویی، پنجرهها و سازههای نوار نقاله منتقل میکند، کاهش میدهد. آنها از سطوحی که بلبرینگ در برابر آن غلت می خورند از خراشیدگی و سایش محافظت می کنند. و پلی یورتان چسبندگی به علاوه جذب ضربه را برای چرخ های چرخ دستی و حمل و نقل اضافه می کند که معمولاً در باند سختی 85-95 Shore A مشخص شده است. در مبلمان، محصولات کودک و سخت افزار خانه، لایه پوشش داده شده اغلب تفاوت بین محصولی است که احساس ارزانی دارد و محصولی که احساس می کند تمام شده است.
ریسک مهندسی چسبندگی است. یک پوشش بد چسبیده می تواند پس از هفته ها نورد شدن لایه لایه شود، و اگرچه به نظر می رسد خرابی یک مشکل پوشش باشد، علت اصلی معمولاً آماده سازی سطح، شیمی پیوند یا طراحی قالب است. تولیدکنندگان قابل اعتماد پوشش را بهعنوان یک فرآیند با بازرسیهای خاص خود - آزمایشهای کششی روی نمونهها، برنامههای نگهداری قالب و بررسی سختی روی لایه پخت - به جای یک عملیات غوطهورسازی ساده در نظر میگیرند.
نمونه بلبرینگ روکش دار بلبرینگ شیار عمیق با روکش PU PU608267 یاتاقان پایه 608 با لایه پلی یورتان قالبی برای اجرای بی صدا و محافظت از سطح در غلتک ها و سیستم های کشویی. مشخصات محصول را مشاهده کنیدکنترل کیفیت: چگونه یک کارخانه هر دسته را تأیید می کند
یک کارخانه قابل اعتماد سه بار آزمایش می کند: روی فولاد ورودی، در مراحل مهم ماشینکاری، و یاتاقان های تمام شده. حذف هر یک از سه لایه برای صرفه جویی در هزینه در نهایت به عنوان شکایات نویز، کاهش عمر یا بازگشت میدان نشان داده می شود.
- فولاد ورودی: تجزیه و تحلیل طیفی در برابر مشخصات 52100/GCr15، نمونه برداری سختی و تطبیق گواهی برای هر مقدار گرما قبل از انتشار به تولید.
- نمونه برداری در حین فرآیند: مقاله اول بعد از چرخش و بعد از هر عملیات سنگ زنی، با نمونه گیری آماری که قبل از تولید ضایعات، سایش ابزار را می گیرد، بررسی می شود.
- تشخیص ترک: غربالگری با جریان گردابی یا ذرات مغناطیسی قطعات عملیات حرارتی شده برای رفع ترک هایی که در غیر این صورت آسیاب بعدی پنهان می شود.
- درجه بندی لرزش و نویز: یاتاقان های تمام شده اندازه گیری شده بر روی ابزارهای ارتعاشی و طبقه بندی Z1، Z2 یا Z3. کاربردهای لوازم خانگی و موتوری معمولاً به Z2 یا Z3 کم صداتر نیاز دارند.
- نمونه برداری ابعادی: سوراخ، قطر بیرونی و عرض با گیج هوا و میکرومتر در برابر کلاس تحمل اعلام شده اندازه گیری می شود.
- بررسی خوردگی و گریس: نمونهبرداری نمک پاشی روی دستههای ضدزنگ و تأیید پر کردن چربی در انواع مهر و موم شده.
سر و صدا سزاوار توجه ویژه است زیرا رایج ترین شکایت کیفیت از محصولات نهایی است، و با ترکیبی از عوامل - درجه توپ، سطح مسابقه، تمیزی و گریس - به جای هر اندازه گیری مشخص می شود. درجه بندی 100% تولید کم صدا چیزی است که یاتاقانی را که زمزمه می کند از یاتاقانی که ناله می کند جدا می کند و تکنیک های پشت آن نظم و انضباط خاص خود را تشکیل می دهند. این مقاله در چگونه کارخانه ها نویز و ارتعاش بلبرینگ های شیار عمیق را کنترل می کنند آنها را با جزئیات پوشش می دهد.
قابلیت ردیابی دسته ای حلقه را می بندد. هر دسته تولیدی از شماره حرارت فولاد به جلو و از لیست بسته بندی به عقب متصل می شود، بنابراین وقتی مشتری ماه ها پس از تحویل مشکلی را گزارش می کند، کارخانه می تواند به جای حدس زدن، دسته های آسیب دیده را جدا کند. این قابلیت تا روزی که به آن نیاز است نامرئی می ماند - و در آن روز تصمیم می گیرد که آیا یک ادعا در چند روز تسویه شود یا ماه ها در مورد آن بحث شود.
خواندن یک نقل قول بلبرینگ: پنج چک قبل از سفارش
دو قیمت برای یک اندازه 608 می تواند یک سوم متفاوت باشد و هر دو تامین کننده می توانند کاملا صادق باشند. تفاوت تقریباً همیشه در پنج مکان پنهان می شود، بنابراین عادت عملی این است که قبل از مقایسه قیمت ها، هر یک را به صورت کتبی پین کنید.
- مشخصات مواد: فولاد کروم 52100/GCr15 که صراحتاً نامگذاری شده است، با گواهی مواد موجود - نه یک «فولاد بلبرینگ» نامشخص.
- محدوده سختی: 60-64 HRC برای حلقه ها و توپ ها، در گزارش به جای گفتگو بیان شده است.
- درجه نویز: Z2 یا Z3 برای کاربردهای لوازم خانگی، موتوری و بی صدا؛ درجات استاندارد که سر و صدا بی ربط است.
- مهر و موم و گریس: ZZ یا 2RS مطابق با محیط کار، به علاوه نوع گریس بر اساس نام.
- عمق بازرسی: تست 100% ارتعاش در سفارشات کم نویز، گزارش های ابعادی در هر دسته و تایید نمونه قبل از تولید انبوه.
هر خط چک نشده یک ریسک تدارکات مستند است. فولاد نامشخص به شکایات نویز در موتورهای تمام شده تبدیل می شود. درجه بندی ارتعاش از دست رفته به بازده از محصولات خرده فروشی تبدیل می شود. مهر و موم اشتباه به شستشوی گریس در تجهیزات مرطوب تبدیل می شود. هیچ یک از این ریسکها در لیست قیمتها ظاهر نمیشوند، به همین دلیل است که در تأیید سفارش جای میگیرند.
یک تمرین مفید این است که از هر تامین کننده سه سوال مشابه بپرسید - چه فولادی، چه سختی، چه درجه ارتعاشی - و درخواست گزارش هایی که پاسخ ها را پشتیبانی می کند. تامین کنندگانی که به طور منظم آزمایش می کنند با مدارک در چند ساعت پاسخ می دهند. تامین کنندگانی که بر ادعاها تکیه می کنند با صفت پاسخ می دهند. سرعت و محتوای آن پاسخ بیش از هر صفحه کاتالوگ در مورد کارخانه به شما می گوید.
ساخت بلبرینگ سفارشی و غیر استاندارد
اندازههای استاندارد کاتالوگ اکثر برنامهها را پوشش میدهند، اما سفارشهای با بالاترین ارزش اغلب با طراحی مشتری شروع میشوند که هیچ کاتالوگی با آن مطابقت ندارد - و اینجاست که عمق فرآیند یک کارخانه قابل مشاهده است.
کارهای غیر استاندارد از یک مسیر ثابت پیروی می کنند: نقشه کشی یا بررسی نمونه، تایید امکان سنجی مواد و تحمل، آماده سازی ابزار، تولید نمونه، تایید، سپس تولید دسته ای با سیستم بازرسی مشابه قطعات استاندارد. درخواستهای معمولی شامل حلقههای داخلی است که در یک یا هر دو طرف برای چیدمانهای ویژه نصب شده، نسخههای دو ردیفه با اندازههای کوچک، عرضهای خاص، و یاتاقانهای روکششده با پروفیلهای آج یا رنگهای سفارشی.
تصمیم برای سفارشی سازی بیشتر اقتصادی است. اگر یک یاتاقان استاندارد را بتوان با یک اسپیسر یا تغییر طراحی جزئی تطبیق داد، آن مسیر معمولاً ارزانتر و سریعتر است. اگر معماری ماشین به بخش ویژه بستگی دارد - همانطور که اغلب در موتورها، سیستم های کشویی و تجهیزات نوار نقاله انجام می شود - یک منبع غیر استاندارد ثابت شده طراحی مجدد محصول را در اندازه کاتالوگ شکست می دهد. طیف وسیعی از قطعات حلقه گسترده، ابعاد ویژه و زمین دقیق موجود به عنوان بلبرینگ های دقیق غیر استاندارد سفارشی نشان می دهد که این دسته در عمل چقدر گسترده است.
سوالات متداول
بیشتر بلبرینگ ها از چه فولادی ساخته می شوند؟
بیشتر آنها از فولاد کروم با کربن بالا، درجه AISI 52100 (همچنین به عنوان 100Cr6، SUJ2 یا GCr15 فروخته می شود) ساخته شده اند که با حرارت 60-64 HRC عملیات حرارتی شده است. محیط های خورنده از ضد زنگ AISI 440C برای سختی با مقاومت در برابر زنگ زدگی استفاده می کنند یا از AISI 304 زمانی که حداکثر مقاومت در برابر خوردگی بیش از ظرفیت بار اهمیت دارد استفاده می کنند. فولاد کربنی عمدتاً در محصولات سبک و کم هزینه ظاهر می شود.
چگونه سازندگان توپ ها را کاملا گرد می سازند؟
توپ ها از سیم با درز فلاش سرد می شوند، صاف می شوند، عملیات حرارتی می شوند، سپس آسیاب می شوند و بین صفحات شیاردار قرار می گیرند. از آنجایی که گویها آزادانه و بهطور تصادفی در آن شیارها میچرخند، هر نقطه از سطح به طور مساوی با مواد ساینده برخورد میکند و نقاط بلند تا زمانی که کره به طور متوسط از بین برود، از بین میرود. نتیجه درجه بندی می شود: درجه 100 اجازه می دهد حدود 2.5 میکرون انحراف، درجه 10 اجازه می دهد 0.25.
آیا رتبه بالاتر ABEC به معنای بلبرینگ بهتر است؟
بالاتر به معنای دقیق تر است، نه به طور کلی بهتر. کلاسهای ABEC (یا ISO P) فقط تلورانسهای ابعادی و در حال اجرا را تعریف میکنند - نه کیفیت فولاد، نویز، آببندی یا روانکاری. اکثر موتورها، پمپ ها و لوازم خانگی به درستی روی P0/ABEC 1 کار می کنند. پرداخت هزینه P5 یا بالاتر عمدتاً برای دوک های با سرعت بالا یا دقیق منطقی است. کلاس را با برنامه تطبیق دهید و آن را به صورت مکتوب در سفارش قرار دهید.
تفاوت بین بلبرینگ ZZ و 2RS چیست؟
ZZ از دو سپر فلزی غیر تماسی استفاده می کند: کشش کم، خوب در برابر گرد و غبار درشت، حفاظت متوسط از آب. 2RS از دو مهر و موم تماس لاستیکی استفاده می کند که حلقه داخلی را لمس می کند: در برابر گرد و غبار و رطوبت بسیار بهتر، گشتاور کمی بالاتر و سقف دمای عملی در حدود 110 درجه سانتیگراد. محیط های خشک، سریع و تمیز مناسب ZZ هستند. محیط های مرطوب یا گرد و غباری مناسب 2RS هستند.
چرا برخی از بلبرینگ ها دارای پوشش پلاستیکی یا پلی اورتان هستند؟
پوششی که در اطراف حلقه بیرونی قالبگیری میشود، نویز را کاهش میدهد، از سطوحی که بلبرینگ در برابر آن غلت میزند محافظت میکند و - با PU - چسبندگی و جذب ضربه را برای چرخ دستیها و نوار نقالهها اضافه میکند. پروفیل هایی مانند شیارهای V، شیارهای U و آج های صاف مستقیماً در قالب شکل می گیرند و رنگ ها به شناسایی خطوط تولید کمک می کنند. کیفیت پوشش عمدتاً به چسبندگی بستگی دارد، به همین دلیل است که آزمایش کشش نمونه اهمیت دارد.
آیا بلبرینگ را می توان در اندازه های سفارشی تولید کرد؟
بله. کارخانجات با قابلیت غیر استاندارد به طور معمول حلقه های داخلی گسترده، عرض های خاص، نسخه های دو ردیفه و طرح های روکش دار یا شیاردار را از نقشه ها یا نمونه های مشتری می سازند. مسیر ترسیم بررسی، امکانسنجی و ابزار، تأیید نمونه، سپس تولید دستهای است - بنابراین سؤالات عملی برای پرسیدن از یک تأمینکننده در مورد زمان تحویل نمونه و بازرسی اعمال شده در دسته سفارشی است.



محصولات
با ما تماس بگیرید
+86-13362474260 +86-0574-63322565
شماره 98 جاده شینلانگ ، خیابان لانگکسیا ، شهر یویائو ، استان ژجیانگ ، چین
Site Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved
